+86-13292238221


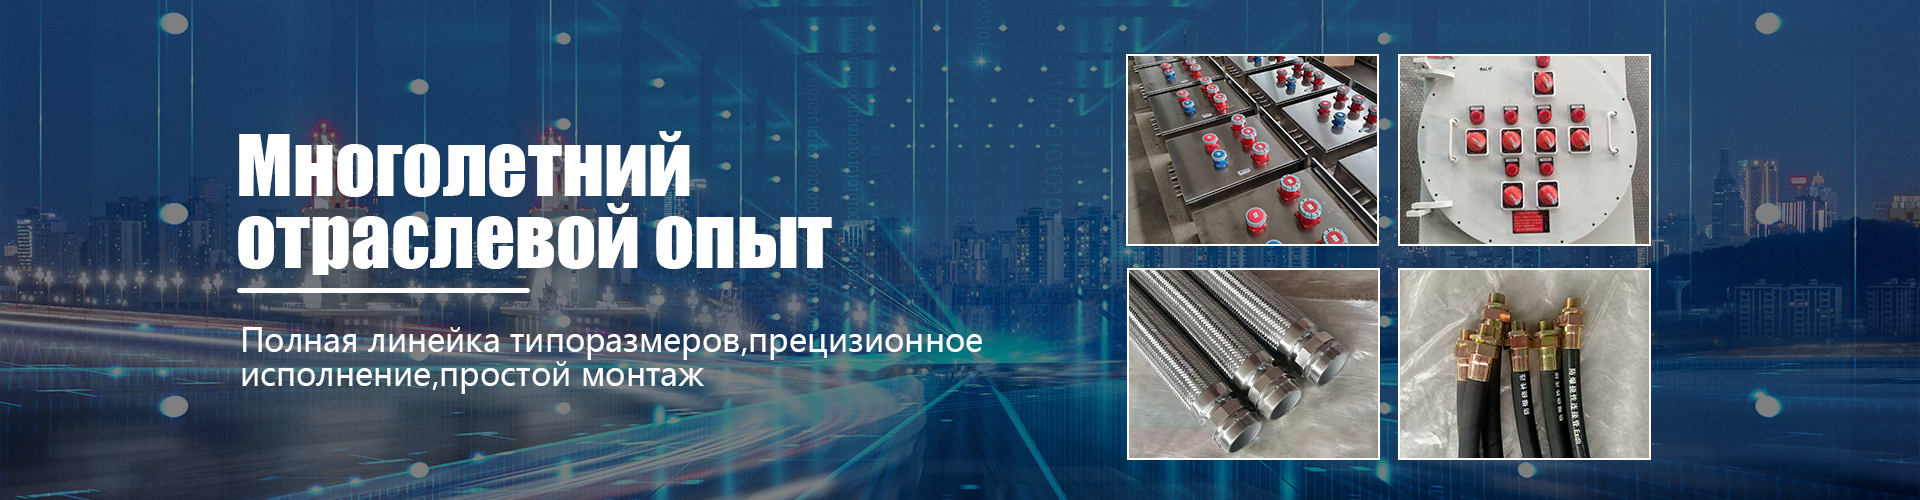
Нержавеющий оплёточный рукав изготовление по чертежам заказчика
2026-11-03
Нержавеющий оплёточный рукав — не просто элемент кабельной защиты. Это критически важный компонент взрывозащищённой электросети, где каждая микротрещина в оплётке, каждый дефект сварного шва или неточность геометрии может стать причиной потери герметичности, коррозионного разрушения или, что хуже — нарушения класса взрывозащиты. Именно поэтому стандартные типоразмеры часто не работают: в реальных проектах на нефтеперерабатывающих заводах, химических площадках или железнодорожных узлах с повышенной взрывоопасностью требуются решения под конкретную трассу, нагрузку и условия монтажа.
Когда «под заказ» — это не опция, а необходимость
Мы регулярно получаем запросы от инженеров-проектировщиков и главных специалистов по эксплуатации: «Нужен нержавеющий оплёточный рукав длиной 1730 мм, с внутренним диаметром 42,5 мм, с двумя фланцами по ГОСТ Р ИСО 9001—2015, один — приварной, второй — резьбовой М60×2, с радиусом изгиба не менее 120 мм». Такие параметры не найти в каталоге. Они рождаются на месте — в результате замеров на действующем объекте, анализа термических деформаций трубопровода или расчёта вибрационных нагрузок. В этих случаях изготовление по чертежам заказчика — единственный способ избежать переделок, простоев и аварийных остановок.
На практике мы видим три основные причины, почему клиенты отказываются от типовых решений:
Как мы делаем — без компромиссов в безопасности
Производство нержавеющего оплёточного рукава по чертежам заказчика в ООО «Шуанжи Взрывозащита» проходит через пять контролируемых этапов — от цифровой верификации до испытания в условиях, имитирующих аварию.
Сначала наш инженер проверяет чертёж на соответствие требованиям взрывозащиты: толщина стенки оболочки (не менее 0,8 мм для марки 1.4404), шаг и плотность оплётки (минимум 18 нитей/см при коэффициенте покрытия ≥85 %), тип и глубина сварки фланцев (аргонодуговая, провар на 100 %). Мы не принимаем чертежи «как есть» — если в документе указано «нержавеющая сталь», но не указана марка, мы предлагаем выбор между 1.4301 (для стандартных условий) и 1.4404 (для агрессивных сред с хлоридами).
Далее — прецизионная лазерная резка заготовок, автоматическая формовка оболочки на станке с ЧПУ и двухслойная оплётка на импортном плетёном станке с контролем натяжения каждой нити. Фланцы привариваются в защитной атмосфере аргона, после чего вся деталь проходит термообработку для снятия остаточных напряжений. На заключительном этапе — гидравлические испытания при 1,5-кратном рабочем давлении и проверка герметичности методом гелиевой масс-спектрометрии (утечка не более 1·10⁻⁶ мбар·л/с).
Что реально даёт индивидуальное производство
Клиенты часто спрашивают: «Почему не купить готовый рукав и не обрезать его?». Ответ прост: при механической обрезке нарушается структура оплётки, снижается её устойчивость к растяжению и изгибу, исчезает заводская герметизация торцов. В нашем случае — полный цикл: от расчёта усилия затяжки фланцевых соединений до согласования маркировки по ГОСТ Р 52289—2023 (включая класс взрывозащиты, группу температуры и категорию оборудования).
За последние два года мы изготовили 147 уникальных модификаций нержавеющего оплёточного рукава. Самый частый запрос — рукавы с переходными фланцами под американские стандарты (ANSI B16.5 Class 150), адаптированные под российские шкафы управления. Самый сложный проект — трёхсекционный рукав с переменным диаметром (Ø32→Ø40→Ø32 мм) и встроенными демпферами вибрации для насосной станции в Архангельской области. Он прошёл 12-месячную эксплуатацию без единого случая коррозии или потери герметичности.
Нержавеющий оплёточный рукав изготовление по чертежам заказчика — это инвестиция в надёжность
Срок изготовления — от 12 до 18 рабочих дней, в зависимости от сложности. Цена формируется по факту: за основу берётся стоимость материалов (сталь, фланцы, крепёж), трудозатраты на программирование станков и объём контрольных испытаний. Никаких скрытых наценок, никаких «стандартных доплат» — только прозрачная калькуляция по каждому пункту.
Если ваш проект требует точности до десятых миллиметра, стабильности защиты при экстремальных нагрузках и соответствия не просто ГОСТу, а реальным условиям эксплуатации — отправьте чертёж. Мы не просто изготовим нержавеющий оплёточный рукав. Мы обеспечим, чтобы он работал так, как задумано — десятилетиями, без вопросов.


