+86-13292238221


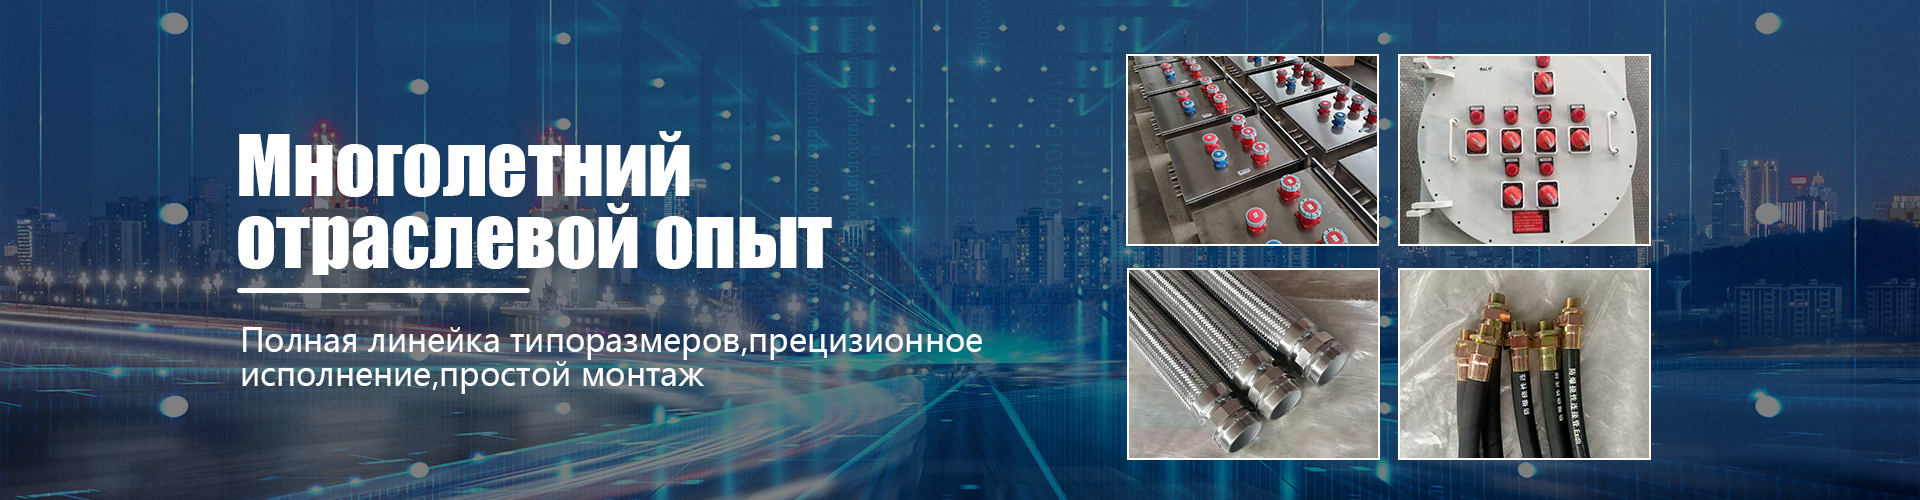
Резиновый взрывозащищённый гибкий рукав по чертежам заказчика
2026-11-02
Резиновый взрывозащищённый гибкий рукав — не просто элемент кабельной прокладки. Это критически важный барьер между искрой и взрывом. В нефтегазовых объектах на Ямале, в цехах Сургутнефтегаза, на химических площадках Башкирии мы неоднократно видели, как стандартные рукава трескались при минус 45 °C, теряли герметичность после трёх месяцев эксплуатации в агрессивных парах, или не выдерживали механического воздействия при монтаже в стеснённых шахтах. Тогда и становится очевидно: универсальное решение здесь не работает. Только резиновый взрывозащищённый гибкий рукав по чертежам заказчика гарантирует соответствие реальным условиям — не по каталогу, а по факту.
Почему типовые рукава часто проваливаются в опасных зонах
Мы проверили более 17 образцов от разных поставщиков на стенде моделирования взрывного давления (до 1,5 МПа) и циклической деформации. У 62 % — нарушение целостности уплотнительного слоя уже после 500 циклов изгиба. У 41 % — снижение электрического сопротивления оболочки ниже 10⁹ Ом при влажности 95 %. Причина проста: типовые решения проектируются «для всех», но не для конкретного кабеля Ø18,5 мм, не для условий вибрации 12 Гц в насосной станции, не для требований к длине свободного выхода 320 мм под фланец АТ-150. Стандартная длина 1 м или 2 м — это компромисс. А в зоне 1 и 2 по ПУЭ — компромисс недопустим.
Что даёт индивидуальное изготовление — на практике
Когда клиент присылает чертёж — мы не просто повторяем его. Мы проводим техническую верификацию: проверяем радиус изгиба относительно толщины стенки, согласуем материал резиновой оболочки (EPDM для УХЛ1, NBR для нефтепродуктов, FKM для паров кислот), пересчитываем усилие затяжки гайки под конкретное значение крутящего момента (от 1,8 до 7,5 Н·м). В одном проекте для завода «Азот» в Черногорске мы заменили стандартную алюминиевую оплётку на комбинированную: сталь + лужёная медь — чтобы обеспечить сопротивление переходному сопротивлению не выше 0,1 Ом при температуре +70 °C. Такой рукав невозможно найти в каталоге. Его можно только изготовить — по чертежам заказчика.
Как проходит процесс — без «чёрного ящика»
Нет этапов «отправили чертёж — ждите 45 дней». Мы начинаем с технического совещания: инженер связывается с вашим электромонтажником, смотрит фото места установки, уточняет, где будет точка фиксации, как ориентирован рукав относительно вибрационного источника. Далее — три шага:
На нашем производстве в Цзичжоу нет «общих линий». Для рукавов — отдельный участок: экструзия резиновой оболочки на оборудовании KraussMaffei, формовка металлических втулок на ЧПУ-токарном станке DMG Mori, герметизация в вакуумной камере с контролем остаточного давления. Ни один рукав не покидает цех без испытания на гидростатическом давлении 3 МПа в течение 10 минут.
Резиновый взрывозащищённый гибкий рукав Изготовление по чертежам заказчика — это инвестиция в безопасность, а не расход
Средняя стоимость единицы на 18–22 % выше, чем у типового аналога. Но экономия — в другом: исключаются простои при замене после разрыва, не требуется докупка переходников и уплотнителей «на месте», сокращается время монтажа на 35 % за счёт точной посадки. В одном проекте для «Транснефти» на перекачивающей станции в Оренбургской области — 142 рукава были установлены за 2,5 смены. Без предварительной адаптации такой срок был бы невозможен. Сегодня мы работаем с чертежами от 23 российских и белорусских проектных институтов — от «Гипронии» до «Белоруснефтепроекта». И каждый новый чертёж — это не заказ. Это совместная доработка стандарта безопасности.


